
重庆流水线工作台怎么选?模块化装配线要点
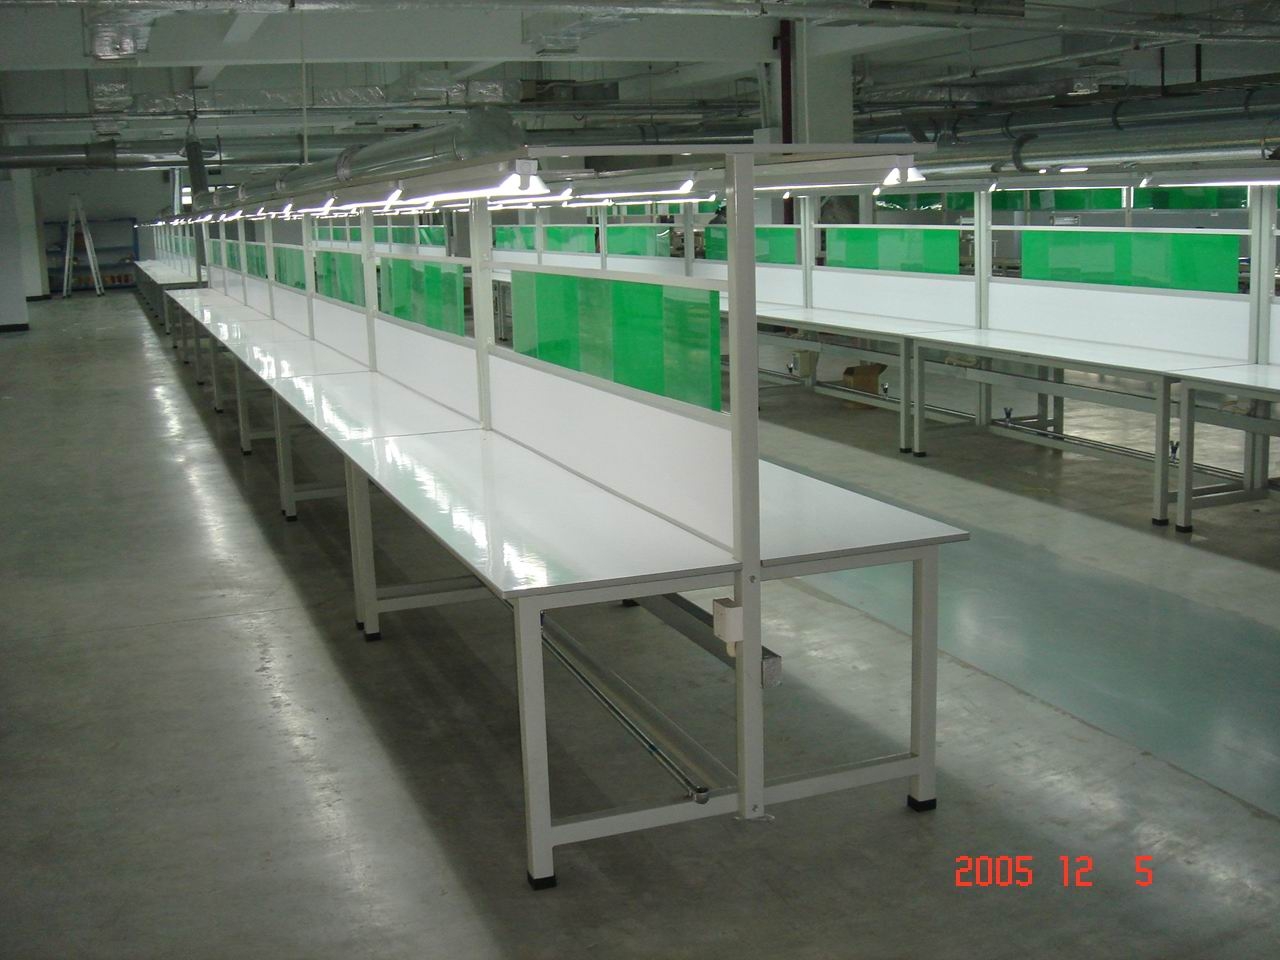
装配线上最容易被忽略的往往不是设备,而是工位。台面高度不统一,物料靠人手递,工具没有固定位置,节拍一乱,整条线的产能就跟着掉。重庆流水线工作台就是冲着这个场景来的:把台面、输送、工具收纳和取料动作按工序重排,让每个工位的作业时间接近,线才跑得顺。
工位上的三个毛病,比设备更拖产能
很多车间的装配区是从"一张桌子加几个周转箱"起步的。产量小时看不出问题,订单一上量,三个毛病立刻显形:物料没有固定位置,操作工每装一件都要转身取料;工位高度按桌子定而非按人身高定,站一天腰酸手慢;半成品靠手传递,前后道节奏对不上,前道堆货、后道等活。
流水线工作台——按工序串联、台面与输送面基本齐平的模块化工作台——解决的就是这三件事。产品不复杂,难点在"配得对":台面尺寸、输送形式、承载、脚部支撑,任何一项选偏,线体跑起来都别扭,后期改造成本远高于前期选型。
先分清四类结构,再谈选型
都叫"流水线工作台"的东西差别很大,下单前先对号入座。
|
结构类型
|
输送方式
|
适合的工序
|
要注意
|
|---|---|---|---|
|
纯工作台(平板款)
|
无输送,工件人工传递
|
单件重、节拍慢的装配或检测
|
台面须与上下游齐平,否则搬运费力
|
|
滚筒输送工作台
|
φ38-φ50 镀锌或包胶滚筒,间距 75-150mm
|
有规则底面的料箱、托盘件连续流转
|
滚筒间距要小于最小料箱底长的 1/3
|
|
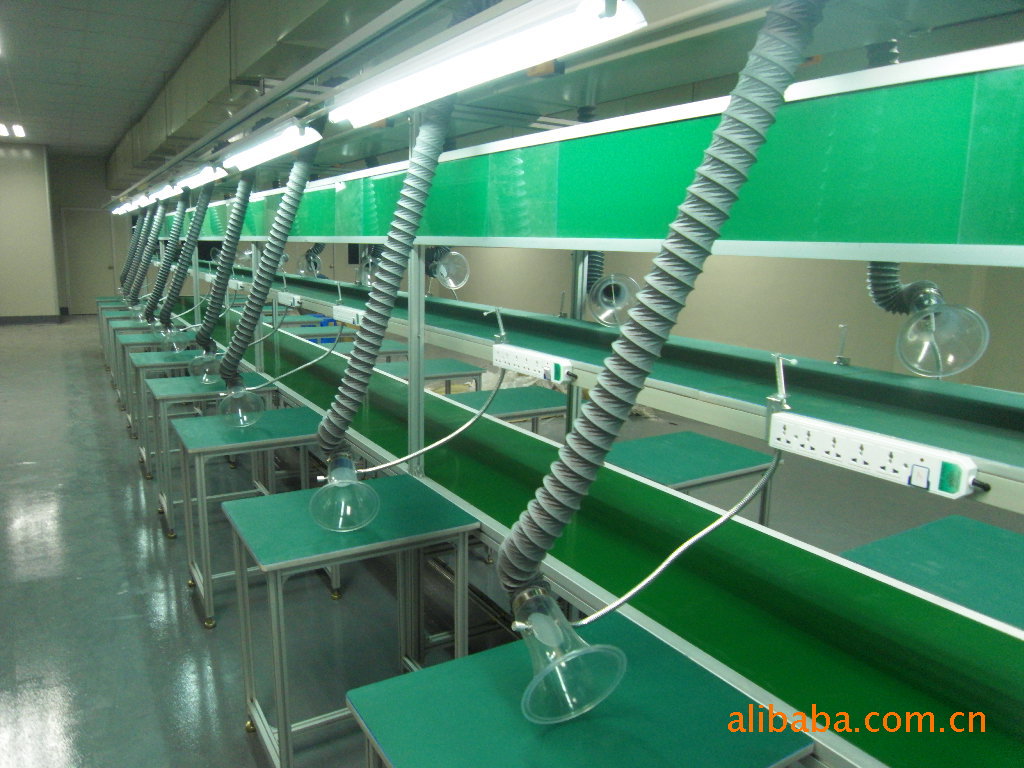
皮带/链板线工作台
|
皮带宽 300-600mm,速度 0.1-0.3m/s 可调
|
小件、轻件、需匀速输送的装配
|
优先选变频调速,固定速度后期难改
|
|
升降/翻转工作台
|
液压或丝杆升降,行程 200-600mm
|
大件、需弯腰或举高的工位
|
承重按最大件重量 ×1.5 留余量
|
结构选错代价不小:滚筒线跑精密件会打滑,平板台跑连续输送全靠人推。
五个参数,决定用不用得住
|
参数
|
常规范围
|
选型提示
|
|---|---|---|
|
台面尺寸
|
长 1200/1500/1800mm,宽 600/750/900mm
|
按单工位最大件投影 + 两侧各 100-150mm 操作空间
|
|
台面高度
|
750-900mm 可调,装配线常取 800-850mm
|
与输送面齐平;身高 165-180cm 站姿按身高 ×0.48-0.53 估算
|
|
均布承重
|
常规 300-500kg,重型可达 1000kg
|
实际最大单点荷载 ×1.5-2 倍,再对照标称值
|
|
台面材质
|
复合板 / 防静电复合板 / 钢板 / 304 不锈钢
|
电子件用防静电(表面电阻约 10⁶-10⁸Ω),食品医药用不锈钢
|
|
框架与脚
|
40×40 方管或 4040/4080 铝型材;可调脚 M16-M20
|
跨度超 1.8m 加中间支撑;常挪动的工位配 4-5 寸带刹车万向轮
|
|
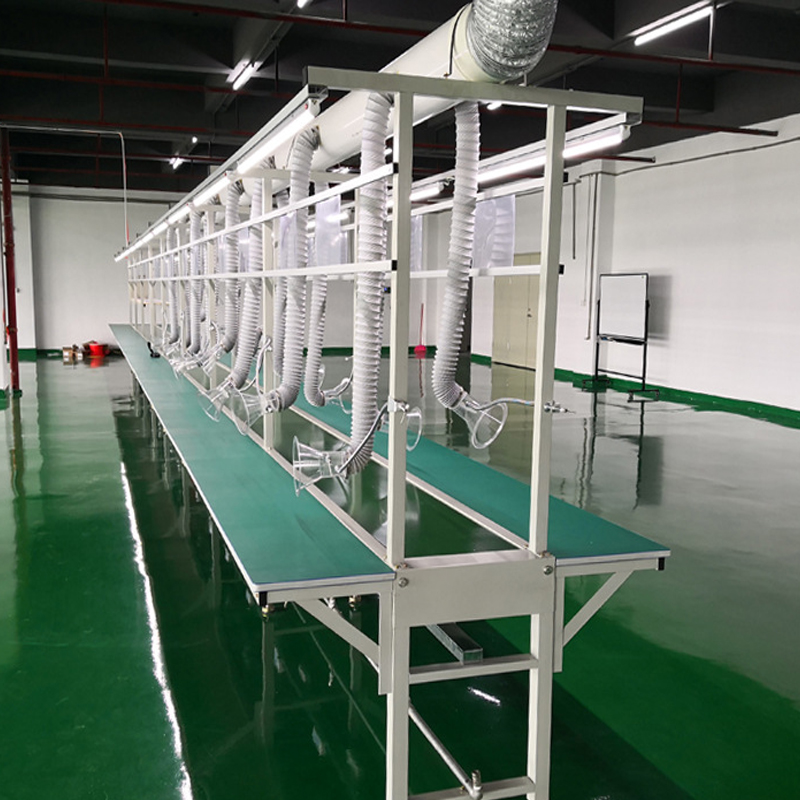
配套件
|
灯架、插座条、气路接头、挂板、抽屉柜
|
工具上墙后取放时间约缩短 40%;抽屉单抽承重 50-200kg
|
参数里最容易低估的是"齐平"。线体上只要一个工位矮 30mm,操作工每次取放就多一个抬手动作,一天几百次。
节拍算清楚,工位数自然出来
工位数不是按车间面积拍脑袋定的,是按节拍推出来的。节拍 = 日有效工时 ÷ 日产量;工位数 = 单件总装配工时 ÷ 节拍。举例:日产能 600 台,单班有效工时约 450 分钟,节拍就是 45 秒/台;单台总装配工时 360 秒,需要 8 个工位。
-
工位中心距 = 台面长度 + 100-200mm 间隙,线体总长按工位数推算
-
工位后侧留 800-1000mm 人员通行,线体两侧物料区各留 900-1200mm
-
装配线平衡率 = 各工位作业时间之和 ÷(瓶颈工位时间 × 工位数),目标做到 85% 以上
-
节拍低于 30 秒的线,优先考虑自动输送,人工传递跟不上
和精益管工作台、钳工台怎么分工
这三类工作台常被混着问,分工其实很清楚。精益管工作台的重点是"能改",免焊接、一把内六角扳手就能调整结构,适合多品种小批量、换型频繁的工位;钳工台的重点是"能扛",台面厚 40-50mm 或 2-3mm 钢板包边,均布承重 500-1000kg,是给敲击、夹持用的;流水线工作台的重点是"能连",靠输送面和统一高度把多个工位串成一条线,比的是节拍稳定和衔接顺畅。
一条完整的装配线往往三者同时在用:装配工位用流水线工作台,维修区用钳工台,打样区用精益管工作台。
常见问题
流水线工作台能后期加长或缩短吗?
型材框架加模块化台面的结构可以,方管焊接款不行。产线半年内可能调整的,建议直接用铝型材框架,加长只补型材和连接件,不用整台报废。具体以实际方案为准。
一定要配滚筒或皮带吗?
不一定。节拍慢、单件重、工序间要停留的工位,纯平板台反而更稳,工件不会乱跑。只有节拍快、料箱规则、需要连续流转的线,才值得上输送结构。
台面高度统一到什么程度算合格?
同一线体相邻工位台面高差控制在 ±5mm 以内比较稳妥,输送面与台面接缝不留台阶。地面不平的车间靠可调脚找平,别用垫铁片凑。
把节拍算清楚,再定工位
流水线工作台不算高精尖设备,却直接决定一条装配线的节拍能否稳住。重庆西自达智能装备深耕西南,做过 2000+ 仓储与工位器具项目,提供免费现场勘测和方案设计,可按工序出图、上门安装调试。选型拿不准,带着工序表和日产能数据打 18996537058,先算节拍再定工位。


